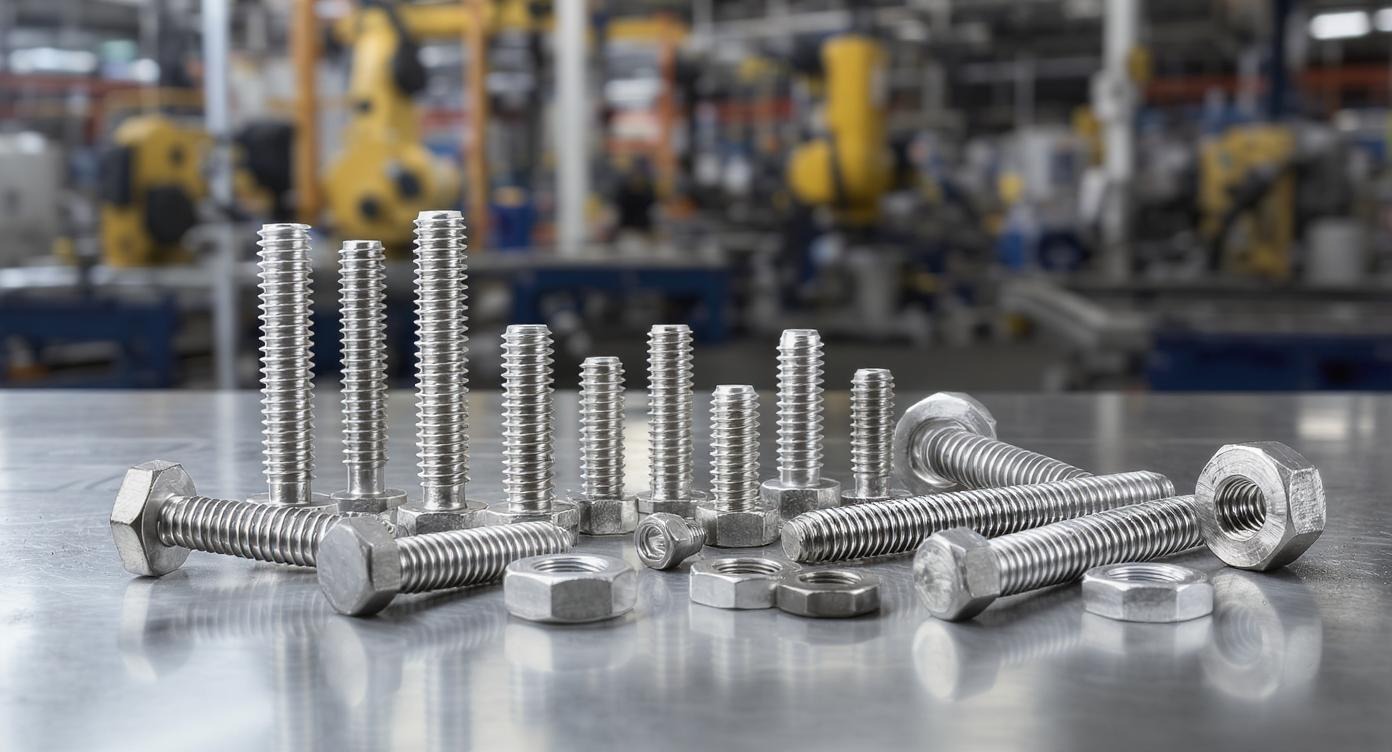
बोल्ट और नट पर चर्चा करते समय लोग अक्सर सामग्री ग्रेड से शुरुआत करते हैं, और कागज पर जो समझ में आता है। मानक, शक्ति वर्ग, रासायनिक संरचना-ये सभी आवश्यक हैं। लेकिन यदि आप वास्तविक उत्पादन में पर्याप्त समय बिताते हैं, तो आप ध्यान देना शुरू करते हैं कि ये लेबल पूरी तरह से स्पष्ट नहीं करते हैं कि कुछ फास्टनर लगातार व्यवहार क्यों करते हैं जबकि अन्य नहीं करते हैं। अंतर पहले, प्रक्रिया के कम दिखाई देने वाले हिस्से में, कच्चे माल के चयन और पहले निर्माण चरण के बीच कहीं दिखाई देने लगता है।
परनिंगबो शेंगफ़ा हार्डवेयर, हमने ऐसे मामले देखे हैं जहां सामग्री के दो बैच एक ही विनिर्देश को पूरा करते हैं, फिर भी फोर्जिंग में प्रवेश करने के बाद वे अलग-अलग प्रतिक्रिया देते हैं। यह हमेशा नाटकीय नहीं होता. कभी-कभी यह बस थोड़ा सा अंतर होता है कि सामग्री दबाव में कैसे बहती है, या यह तापमान परिवर्तन पर कैसे प्रतिक्रिया करती है। लेकिन वे छोटे-छोटे मतभेद मिटते नहीं हैं - वे हिस्से में बने रहते हैं, चुपचाप आगे आने वाली हर चीज को प्रभावित करते हैं।

फोर्जिंग, उस अर्थ में, आकार देने से कहीं अधिक है। यह फास्टनर के लिए एक प्रकार की आंतरिक स्थिति निर्धारित करता है। यदि तापमान नियंत्रण स्थिर नहीं है, या यदि विरूपण असमान है, तो आंतरिक तनाव ऐसे तरीकों से बन सकता है जो तुरंत दिखाई नहीं देते हैं। एक बोल्ट बनने के बाद बिल्कुल ठीक लग सकता है। आयाम अभी भी सहनशीलता के भीतर हो सकते हैं। लेकिन अंदर की संरचना पहले से ही अपेक्षा से कम स्थिर हो सकती है। यह हमेशा तत्काल समस्याएँ पैदा नहीं करता है, यही कारण है कि इसे नज़रअंदाज करना आसान है। इसके बजाय, यह बाद में दिखाई देता है - कभी-कभी थ्रेडिंग के दौरान, कभी हीट ट्रीटमेंट के दौरान, और कभी-कभी केवल फास्टनर के कुछ समय तक सेवा में रहने के बाद।

एल्यूमीनियम भागों के साथ काम करने पर यही विचार और भी स्पष्ट हो जाता है। स्टील की तुलना में, एल्युमीनियम विभिन्नता को संसाधित करने के लिए अधिक तेज़ी से प्रतिक्रिया करता है। तापमान या दबाव में थोड़ा उतार-चढ़ाव आकार या सतह की स्थिति में ध्यान देने योग्य अंतर पैदा कर सकता है। एक तरह से एल्युमीनियम समस्याओं को तेजी से उजागर करता है। यह असंगतता को बहुत अच्छी तरह से बर्दाश्त नहीं करता है, जो इसे एक उपयोगी अनुस्मारक बनाता है कि प्रारंभिक चरण का नियंत्रण वास्तव में कितना महत्वपूर्ण है।
कास्टिंग या निवेश कास्टिंग जैसी प्रक्रियाएं इसमें एक और परत जोड़ती हैं। वे आकार में लचीलापन प्रदान करते हैं, विशेष रूप से अधिक जटिल घटकों के लिए, लेकिन उन्हें शीतलन दर और सामग्री प्रवाह के सावधानीपूर्वक नियंत्रण की भी आवश्यकता होती है। यदि वह नियंत्रण स्थिर नहीं है, तो आंतरिक दोष या संरचनात्मक भिन्नता मशीनिंग में आगे बढ़ सकती है। तो पहले भीसीएनसी मशीनिंगशुरू होने पर, परिणाम पहले से ही बहुत पहले लिए गए निर्णयों से प्रभावित होता है।

समय के साथ यह स्पष्ट हो जाता है कि विश्वसनीयता निरीक्षण से शुरू नहीं होती है। यह उस बिंदु से शुरू होता है जहां सामग्री सबसे पहले अपना रूप बदलना शुरू करती है। और यदि वह कदम स्थिर नहीं है, तो उसके बाद आने वाली हर चीज़ की भरपाई के लिए अधिक मेहनत करनी होगी।
एक बार फॉर्मिंग पूरी हो जाने के बाद, सीएनसी मशीनिंग अपने हाथ में ले लेती है, और यही वह जगह है जहां अधिकांश लोग परिशुद्धता को पूरी तरह से परिभाषित करने की उम्मीद करते हैं। रेखाचित्रों का अनुसरण किया जाता है, सहनशीलता की जाँच की जाती है, और ऐसा प्रतीत होता है कि सब कुछ अधिक नियंत्रित चरण में चला गया है। लेकिन वास्तव में, मशीनिंग अपनी तरह की परिवर्तनशीलता का परिचय देती है, खासकर जब उत्पादन रन बड़े और निरंतर होते हैं।
व्यवहार में परिशुद्धता, केवल एक बार लक्ष्य आयाम प्राप्त करने के बारे में नहीं है। यह समय के साथ, अलग-अलग बैचों में, थोड़ी बदलती परिस्थितियों में उसी परिणाम को बनाए रखने के बारे में है। उदाहरण के लिए, टूल घिसाव एक ही बार में नहीं होता है। यह धीरे-धीरे होता है, और वह क्रमिक परिवर्तन इस बात को प्रभावित कर सकता है कि सतहों को कैसे काटा जाता है या धागे कैसे बनते हैं। यदि सावधानी से प्रबंधित नहीं किया गया, तो इससे छोटी-छोटी शिफ्टें जमा हो जाती हैं।
धागे विशेष रूप से संवेदनशील होते हैं. सतह पर, वे सरल प्रतीत होते हैं - बस एक शाफ्ट के साथ दोहराई गई एक परिभाषित प्रोफ़ाइल। लेकिन उत्पादन में, वे स्थिर कटाई की स्थिति पर निर्भर करते हैं। हल्का सा कंपन, फ़ीड दर में मामूली बदलाव, या यहां तक कि सामग्री की कठोरता में अंतर भी धागे के बाहर आने के तरीके को बदल सकता है। कभी-कभी भिन्नता इतनी छोटी होती है कि निरीक्षण में पास नहीं हो पाती, लेकिन इतनी बड़ी होती है कि असेंबली के दौरान बोल्ट और नट कैसे जुड़ते हैं, इसे प्रभावित करती है।
निंगबो शेंगफा हार्डवेयर में, हमने सीखा है कि अत्यधिक सख्त सहनशीलता का पीछा करना हमेशा सबसे प्रभावी तरीका नहीं होता है। जो बात अधिक मायने रखती है वह यह है कि क्या उन सहनशीलताओं को लगातार बरकरार रखा जा सकता है। एक सेटअप जो थोड़ा कम आक्रामक कटौती करता है लेकिन लंबे समय तक स्थिर रहता है, अक्सर उस सेटअप की तुलना में बेहतर समग्र प्रदर्शन प्रदान करता है जो पूर्णता का लक्ष्य रखता है लेकिन उतार-चढ़ाव वाला होता है। यह निर्यात विनिर्माण में विशेष रूप से महत्वपूर्ण हो जाता है, जहां ग्राहक न केवल सटीकता की उम्मीद करते हैं, बल्कि हजारों या लाखों फास्टनरों में दोहराव की भी उम्मीद करते हैं।
सीएनसी मशीनिंग फोर्जिंग और कास्टिंग जैसी पिछली प्रक्रियाओं से भी निकटता से जुड़ती है। यदि कोई भाग थोड़ा आंतरिक तनाव या आयामी असंगति के साथ आता है, तो मशीनिंग को अनुकूलित करना होगा। कभी-कभी इसका मतलब मापदंडों को समायोजित करना होता है, कभी-कभी इसका मतलब एक निश्चित स्तर की भिन्नता को स्वीकार करना होता है। लेकिन किसी भी तरह से, प्रक्रिया कम पूर्वानुमानित हो जाती है। यही कारण है कि अनुभवी निर्माता बाद में इसे ठीक करने की कोशिश करने के बजाय, मशीनिंग शुरू होने से पहले ही भिन्नता को कम करने पर ध्यान केंद्रित करते हैं।
इसका एक व्यावहारिक पक्ष भी है. दैनिक उत्पादन में मशीनों को लगातार समायोजित नहीं किया जा रहा है। बार-बार परिवर्तन अधिक अस्थिरता ला सकते हैं, कम नहीं। इसके बजाय, मापदंडों को एक सीमा के भीतर सेट किया जाता है जो काम करने के लिए सिद्ध होता है, और ऑपरेटरों को यह पहचानने के लिए प्रशिक्षित किया जाता है कि कोई चीज़ कब बह रही है। यह कोई नाटकीय प्रक्रिया नहीं है. अधिकांश समय, कुछ भी असामान्य नहीं होता है। लेकिन वह शांत स्थिरता ही है जो समय के साथ मशीनिंग परिणामों को स्थिर रखती है।
जब तक सतह का उपचार शुरू होता है, फास्टनर पहले से ही अपने सामने आने वाली हर चीज का इतिहास रखता है। कोटिंग को अक्सर अंतिम चरण के रूप में देखा जाता है, कुछ ऐसा जो संक्षारण प्रतिरोध या उपस्थिति में सुधार करता है। लेकिन वास्तव में, यह काफी हद तक उस सतह की स्थिति पर निर्भर करता है जिस पर इसे लगाया जाता है।
यदि मशीनिंग असमान सतहों को पीछे छोड़ देती है, या यदि सफाई पूरी तरह से नहीं होती है, तो कोटिंग लगातार व्यवहार नहीं करेगी। मोटाई भिन्न हो सकती है, आसंजन कमजोर हो सकता है, और फास्टनर का समग्र प्रदर्शन कम पूर्वानुमानित हो सकता है। यह संक्षारण प्रतिरोध से कहीं अधिक प्रभावित करता है। यह असेंबली के दौरान घर्षण, टॉर्क और यहां तक कि लोड के तहत फास्टनर कैसे प्रदर्शन करता है, को प्रभावित कर सकता है।
इस अर्थ में, भूतल उपचार, पहले की समस्याओं को ठीक नहीं करता है। इससे उनका पता चलता है. इस चरण तक पहुंचने वाली एक स्थिर प्रक्रिया कोटिंग को सरल बनाती है। एक अस्थिर व्यक्ति अतिरिक्त निरीक्षण के बाद भी इसे नियंत्रित करना मुश्किल बना देता है।
यहीं पर प्रक्रिया नियंत्रण सुधार के बारे में कम और रोकथाम के बारे में अधिक हो जाता है। दोषों को पकड़ने के लिए अंतिम निरीक्षण पर बहुत अधिक निर्भर रहने के बजाय, प्रत्येक चरण को एक स्थिर सीमा के भीतर रखने पर ध्यान केंद्रित किया जाता है। इसका मतलब सभी भिन्नताओं को खत्म करना नहीं है - यह यथार्थवादी नहीं है - बल्कि इसका मतलब अनावश्यक उतार-चढ़ाव को कम करना है ताकि अंतिम उत्पाद पूर्वानुमानित व्यवहार करे।
निंगबो शेंगफ़ा हार्डवेयर में, यह दृष्टिकोण धीरे-धीरे विकसित हुआ है। इसे किसी एकल प्रणाली या मानक के माध्यम से नहीं, बल्कि निर्यात विनिर्माण में बार-बार अनुभव के माध्यम से बनाया गया था। अलग-अलग ग्राहक, अलग-अलग एप्लिकेशन, अलग-अलग अपेक्षाएं - समय के साथ, पैटर्न उभरने लगते हैं। जो उत्पाद अच्छा प्रदर्शन करते हैं, वे ऐसी प्रक्रियाओं से आते हैं जिनमें ज्यादा बदलाव नहीं होता। जो उत्पाद समस्याएँ दिखाते हैं वे अक्सर उन चरणों पर वापस आते हैं जहाँ नियंत्रण कम सुसंगत था।
एक संतुलन भी बनाए रखना है. अच्छे इरादों के साथ भी बहुत अधिक समायोजन अस्थिरता पैदा कर सकता है। बहुत कम ध्यान देने से समस्याएँ बढ़ सकती हैं। चुनौती एक बीच का रास्ता खोजने की है जहां प्रक्रियाओं को नियंत्रित किया जाता है, लेकिन अत्यधिक सुधार नहीं किया जाता है। वह संतुलन निश्चित नहीं है; यह अनुभव के साथ विकसित होता है।