

जटिल धातु घटक अक्सर एक बुनियादी विनिर्माण समस्या पैदा करते हैं: ज्यामिति जितनी अधिक जटिल होती जाती है, कई मशीनिंग या असेंबली चरणों को जोड़े बिना इसे सटीक रूप से उत्पादित करना उतना ही कठिन होता है।स्टेनलेस स्टील निवेश कास्टिंग पार्ट्सऐसी आकृतियाँ बनाने का एक व्यावहारिक तरीका प्रदान करता है जिन्हें ठोस सामग्री से बनाना कठिन या कभी-कभी अलाभकारी होगा।
लेकिन इसका मतलब यह नहीं है कि हर जटिल आकार को सफलतापूर्वक ढाला जा सकता है। पतली दीवारें, संकीर्ण मार्ग, तेज संक्रमण, गहरी गुहाएं और छोटे खुले स्थान सभी कास्टिंग प्रक्रिया पर अलग-अलग मांग रखते हैं। असली सवाल सिर्फ यह नहीं है कि क्या स्टेनलेस स्टील निवेश कास्टिंग जटिल ज्यामिति उत्पन्न कर सकती है, बल्कि यह है कि ध्वनि धातु प्रवाह, आयामी नियंत्रण और प्रयोग करने योग्य सतह की गुणवत्ता को बनाए रखते हुए प्रक्रिया कितनी दूर तक जा सकती है।
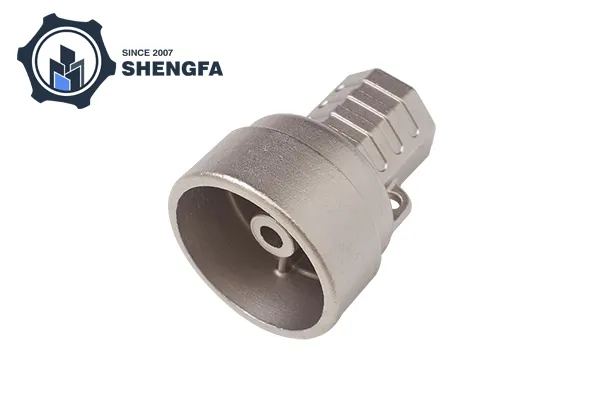
निवेश कास्टिंग एक विस्तृत मोम या पॉलिमर पैटर्न से शुरू होती है। पैटर्न के चारों ओर एक सिरेमिक खोल बनाया जाता है, जिसके बाद पैटर्न हटा दिया जाता है और पिघला हुआ स्टेनलेस स्टील परिणामी गुहा में डाला जाता है।
चूँकि साँचा घटक की वास्तविक ज्यामिति के आसपास बनाया जाता है, इसलिए प्रक्रिया पूरी तरह से हर सतह तक पहुँचने वाले काटने के उपकरण पर निर्भर नहीं होती है। जटिल भागों के लिए यह इसके मुख्य लाभों में से एक है।
जिन विशेषताओं को अक्सर एक कास्टिंग में शामिल किया जा सकता है उनमें शामिल हैं:
एक मशीनीकृत घटक के लिए, इन सुविधाओं के निर्माण के लिए कई सेटअप, विशेष उपकरण या बाद में जुड़ने वाले अलग-अलग घटकों की आवश्यकता हो सकती है। निवेश कास्टिंग सीधे साँचे में अधिक ज्यामिति बनाकर व्यक्तिगत विनिर्माण कार्यों की संख्या को कम कर सकती है।
पतली दीवारें संभव हैं, लेकिन निवेश कास्टिंग प्रक्रिया में वे अधिक संवेदनशील विशेषताओं में से हैं।
जब पिघला हुआ स्टेनलेस स्टील निवेश कास्टिंग पार्ट्स एक पतले खंड में प्रवेश करता है, तो धातु तेजी से गर्मी खो देती है क्योंकि आसपास का साँचा गर्मी को अवशोषित करता है। यदि गुहा पूरी तरह से भरने से पहले धातु जम जाती है, तो गलतियाँ या अपूर्ण खंड जैसे दोष हो सकते हैं।
कई चर प्रभावित करते हैं कि क्या एक पतली दीवार को सफलतापूर्वक भरा जा सकता है:
| कारक | पतले वर्गों पर प्रभाव |
|---|---|
| दीवार की मोटाई | यह निर्धारित करता है कि धातु कितनी जल्दी गर्मी खो देती है |
| डालने का तापमान | धातु की तरलता को प्रभावित करता है |
| मिश्रधातु रचना | भरने के दौरान अलग-अलग ग्रेड अलग-अलग व्यवहार करते हैं |
| शैल तापमान | जमने की गति को प्रभावित करता है |
| गेटिंग डिज़ाइन | नियंत्रित करता है कि पिघली हुई धातु पतले क्षेत्रों तक कैसे पहुँचती है |
| भाग ज्यामिति | तीव्र परिवर्तन धातु प्रवाह को बाधित कर सकते हैं |
| कास्टिंग का आकार | बड़े हिस्सों को अलग-अलग भरने की रणनीतियों की आवश्यकता हो सकती है |
यही कारण है कि कोई एकल सार्वभौमिक न्यूनतम दीवार मोटाई नहीं है जो प्रत्येक स्टेनलेस स्टील निवेश कास्टिंग पर लागू होती है। व्यावहारिक सीमा मिश्र धातु, घटक आयाम, शेल प्रणाली, कास्टिंग तापमान और समग्र ज्यामिति पर निर्भर करती है।
किसी घटक का मूल्यांकन केवल उसकी सबसे पतली दीवार से करना एक सामान्य गलती है। व्यवहार में, संपूर्ण ज्यामिति यह निर्धारित करती है कि पिघली हुई धातु उस दीवार तक कितनी आसानी से पहुंच सकती है।
उदाहरण के लिए, अपेक्षाकृत मोटे खंड से जुड़ी एक छोटी पतली पसली को लंबी, पृथक पतली दीवार की तुलना में भरना आसान हो सकता है। इसी प्रकार, एक पतली घुमावदार सतह पतले सपाट खंड से भिन्न व्यवहार कर सकती है।
इसलिए डिजाइनरों को इस पर विचार करना चाहिए:
पतली दीवार जितनी लंबी होगी, गुहा के पूरी तरह भरने से पहले समय से पहले जमने का खतरा उतना ही अधिक होगा।
बड़े द्रव्यमान से जुड़े पतले खंड शीतलन और जमने में अंतर का अनुभव कर सकते हैं। उचित बदलाव से स्थानीय तनाव और कास्टिंग दोषों को कम करने में मदद मिल सकती है।
तीव्र आंतरिक कोने धातु के प्रवाह को जटिल बना सकते हैं और तनाव एकाग्रता पैदा कर सकते हैं। अचानक 90-डिग्री संक्रमण की तुलना में छोटी त्रिज्या को प्रबंधित करना आम तौर पर आसान होता है।
आंतरिक चैनलों को पिघली हुई धातु को प्रवेश करने और हवा या गैसों को बाहर निकलने की अनुमति देनी चाहिए। अत्यधिक संकीर्ण या गहरे मार्ग को लगातार पुन: प्रस्तुत करना अधिक कठिन हो सकता है।
निवेश कास्टिंग अक्सर जटिल आकृतियों से जुड़ी होती है, लेकिन व्यावहारिक सीमाएँ भी होती हैं।
एक डिज़ाइन तब कठिन हो सकता है जब वह एक साथ कई चरम विशेषताओं को जोड़ता है - उदाहरण के लिए, एक बहुत पतली दीवार, एक लंबी संकीर्ण गुहा, एक गहरा आंतरिक मार्ग और एक छोटा सा उद्घाटन।
उस बिंदु पर, प्रश्न "क्या इसे डाला जा सकता है?" से बदल जाता है। "क्या इसे लगातार डाला जा सकता है?"
उत्पादन योजना के लिए यह अंतर महत्वपूर्ण है। एक ज्यामिति जिसे सावधानीपूर्वक नियंत्रित परिस्थितियों में एक बार उत्पादित किया जा सकता है, यदि प्रक्रिया विंडो बहुत संकीर्ण है तो स्थिर बार-बार उत्पादन के लिए उपयुक्त नहीं हो सकती है।
स्टेनलेस स्टील में कई अलग-अलग मिश्र धातु परिवार शामिल हैं, जिनमें ऑस्टेनिटिक, मार्टेंसिटिक, फेरिटिक और वर्षा-सख्त ग्रेड शामिल हैं। उनका कास्टिंग व्यवहार एक जैसा नहीं है।
चयनित ग्रेड प्रभावित कर सकता है:
इस कारण से, सामग्री का चयन कास्टिंग डिज़ाइन के साथ-साथ होना चाहिए, न कि ज्यामिति को पहले ही अंतिम रूप देने के बाद।
उदाहरण के लिए, मुख्य रूप से संक्षारण प्रतिरोध के लिए चयनित स्टेनलेस स्टील ग्रेड को उच्च कठोरता या यांत्रिक शक्ति के लिए चयनित ग्रेड से भिन्न प्रक्रिया विचारों की आवश्यकता हो सकती है।
यह प्रक्रिया विशेष रूप से तब उपयोगी हो जाती है जब कई जटिल विशेषताओं को एक धातु घटक में शामिल करने की आवश्यकता होती है।
एक स्टेनलेस स्टील आवास पर विचार करें जिसमें घुमावदार मार्ग, बढ़ते बॉस, पतली पसलियाँ और एक अनियमित बाहरी प्रोफ़ाइल हो। एक ठोस ब्लॉक से संपूर्ण आकृति की मशीनिंग करने से पर्याप्त सामग्री अपशिष्ट उत्पन्न हो सकता है और कई मशीनिंग अभिविन्यासों की आवश्यकता होती है।
निवेश कास्टिंग पहले अधिकांश बुनियादी ज्यामिति का निर्माण कर सकती है। फिर मशीनिंग को उन सतहों के लिए आरक्षित किया जा सकता है जहां सख्त सहनशीलता, धागे, सीलिंग क्षेत्र या सटीक छेद की आवश्यकता होती है।
यह संयोजन अक्सर हर ऑपरेशन को करने के लिए कास्टिंग या मशीनिंग की अपेक्षा से अधिक व्यावहारिक होता है।
निवेश कास्टिंग अपेक्षाकृत विस्तृत सतहों को प्राप्त कर सकती है, लेकिन जरूरी नहीं कि हर सुविधा को कास्ट स्थिति में ही छोड़ा जाए।
विशिष्ट पोस्ट-कास्टिंग मशीनिंग क्षेत्रों में शामिल हैं:
मुख्य बात आकार की जटिलता और आयामी सटीकता के बीच अंतर करना है।
निवेश कास्टिंग जटिल आकार बनाने के लिए उपयुक्त है। सीएनसी मशीनिंग तब अधिक उपयुक्त रहती है जब किसी सतह को विशेष रूप से सख्त आयामी सहनशीलता या नियंत्रित सतह फिनिश की आवश्यकता होती है।
सीएडी मॉडल में एक छोटा सा संशोधन कभी-कभी कास्टिंग व्यवहार में महत्वपूर्ण अंतर ला सकता है।
उपयोगी डिज़ाइन विचारों में शामिल हैं:
पतले से मोटे हिस्से में अचानक परिवर्तन असमान शीतलन पैदा कर सकता है। क्रमिक परिवर्तन अधिक पूर्वानुमानित ठोसकरण पैटर्न प्रदान कर सकते हैं।
उपयुक्त रेडी जोड़ने से धातु प्रवाह में सुधार हो सकता है और स्थानीयकृत तनाव सांद्रता कम हो सकती है।
अनुभाग की मोटाई में बड़े अंतर से अलग-अलग शीतलन दर उत्पन्न हो सकती है और सिकुड़न-संबंधी समस्याओं की संभावना बढ़ सकती है।
हालाँकि निवेश कास्टिंग के लिए पारंपरिक डाई कास्टिंग के समान मोल्ड-रिलीज़ ड्राफ्ट विचारों की आवश्यकता नहीं होती है, फिर भी समग्र पैटर्न और शेल डिज़ाइन को विनिर्माण और पैटर्न हटाने की आवश्यकताओं को समायोजित करने की आवश्यकता होती है।
कास्टिंग के बाद मशीनिंग की आवश्यकता वाली सतहों को डिज़ाइन के दौरान पहचाना जाना चाहिए, न कि बाद में जोड़ा जाना चाहिए।
आंतरिक ज्यामिति की तुलना में बाहरी ज्यामिति का निरीक्षण करना आम तौर पर आसान होता है। एक बार जब किसी घटक में आंतरिक मार्ग या संलग्न गुहाएं होती हैं, तो सत्यापन अधिक महत्वपूर्ण हो जाता है।
भाग के आधार पर, निरीक्षण में शामिल हो सकते हैं:
एक्स-रे निरीक्षण विशेष रूप से तब उपयोगी होता है जब आंतरिक दोषों को बाहर से पहचाना नहीं जा सकता है। यह घटक को अलग किए बिना सरंध्रता, सिकुड़न या समावेशन के कुछ रूपों को प्रकट कर सकता है।
निवेश कास्टिंग तब समझ में आती है जब एक घटक जटिल ज्यामिति, अपेक्षाकृत छोटे या मध्यम आयाम, मशीन-से-मुश्किल सुविधाओं और इकट्ठे टुकड़ों की संख्या को कम करने की आवश्यकता को जोड़ता है।
यह कम आकर्षक हो सकता है जब:
इसलिए सर्वोत्तम प्रक्रिया एक आकर्षक विशेषता के बजाय संपूर्ण घटक पर निर्भर करती है।
स्टेनलेस स्टील निवेश कास्टिंग का चयन करने से पहले, कई सवालों के जवाब दिए जाने चाहिए:
इन प्रश्नों का शीघ्र उत्तर देने से टूलींग और उत्पादन शुरू होने से पहले संभावित कास्टिंग समस्याओं का पता चल सकता है।
स्टेनलेस स्टील निवेश कास्टिंग जटिल ज्यामिति और पतली दीवार वाली विशेषताओं को संभाल सकती है, लेकिन इसकी क्षमता असीमित नहीं है। सफल परिणाम दीवार की मोटाई, ज्यामिति, मिश्र धातु चयन, धातु तापमान, खोल की स्थिति, गेटिंग डिजाइन और ठोसकरण व्यवहार के बीच संबंध पर निर्भर करते हैं।
सबसे मजबूत अनुप्रयोग केवल एक जटिल आकार वाला भाग नहीं है। यह एक ऐसा घटक है जहां जटिल ज्यामिति को कास्टिंग के माध्यम से कुशलतापूर्वक बनाया जा सकता है जबकि सटीक-महत्वपूर्ण क्षेत्रों को मशीनिंग के माध्यम से समाप्त किया जाता है और उचित निरीक्षण के माध्यम से सत्यापित किया जाता है।
स्टेनलेस स्टील निवेश कास्टिंग पार्ट्स के लिए, सबसे उपयोगी तरीका एकल न्यूनतम दीवार-मोटाई के आंकड़े पर ध्यान केंद्रित करने के बजाय संपूर्ण ज्यामिति का मूल्यांकन करना है। एक अच्छी तरह से डिज़ाइन की गई कास्टिंग प्रक्रिया को उन विशेषताओं को पुन: पेश करने के लिए मजबूर करने के बजाय पिघले हुए स्टेनलेस स्टील के व्यवहार के साथ काम करती है जिन्हें भरना या लगातार ठोस बनाना मौलिक रूप से कठिन होता है।
-


