

एक तैयार फास्टनर आमतौर पर किसी ऐसी चीज़ जैसा नहीं दिखता है जो जटिल निर्माण प्रक्रिया से गुज़री हो। ग्राहक तक पहुंचने पर बोल्ट अभी भी बोल्ट ही है, और नट अभी भी अपेक्षाकृत सरल धातु के हिस्से जैसा दिखता है। जो बात आसानी से नज़र नहीं आती वह यह है कि कच्चे माल और तैयार घटक के बीच कितना कुछ होता है। इसमें निर्णय लेने, मशीनिंग कार्य, थ्रेड नियंत्रण, सतह उपचार, निरीक्षण और रास्ते में किए गए कुछ छोटे निर्णय शामिल हैं।
उच्च मात्रा में हार्डवेयर उत्पादन के लिए, एक अच्छा हिस्सा प्राप्त करना कठिन हिस्सा नहीं है। कठिन काम यह है कि अगले कई हजार टुकड़े भी उसी तरह व्यवहार करें। यहीं से विनिर्माण अनुभव मायने रखने लगता है। परनिंगबो शेंगफा हार्डवेयर, हमने पाया है कि एक विश्वसनीय फास्टनर आमतौर पर एक प्रक्रिया का परिणाम होता है जिसे लंबे समय तक स्थिर रखा जाता है, न कि एक एकल ऑपरेशन का जो कागज पर प्रभावशाली दिखता है।
कई बोल्ट और अन्य के लिएबांधनेवाला पदार्थs, उत्पादन की कहानी स्टील के तार या बार से शुरू होती है जिसे बनाने के लिए तैयार करने की आवश्यकता होती है। सामग्री फोर्जिंग मशीन तक पहुंचने से पहले, सामग्री की स्थिति, आयाम और उत्पादन मार्ग को कैसे व्यवस्थित किया जाना चाहिए, इसके बारे में पहले से ही निर्णय लेने होते हैं। ये विवरण सामान्य लग सकते हैं, लेकिन ये बाद में होने वाली घटनाओं को प्रभावित कर सकते हैं।
फोर्जिंगउन प्रक्रियाओं में से एक है जो दूर से बिल्कुल सीधी दिख सकती है। सामग्री को गर्म किया जाता है या अन्यथा तैयार किया जाता है, टूलींग में रखा जाता है, और दबाव में बनाया जाता है। वास्तव में, सामग्री को नियंत्रित तरीके से आगे बढ़ना होता है। यदि निर्माण की स्थितियाँ बहुत अधिक बदलती हैं, तो रिक्त स्थान का आकार भिन्न हो सकता है, और इससे निम्नलिखित कार्यों के लिए अधिक काम करना पड़ता है।
जाली रिक्त को तैयार उत्पाद होने की आवश्यकता नहीं है। इसे बस इसके बाद आने वाली हर चीज़ के लिए एक स्थिर प्रारंभिक बिंदु प्रदान करने की आवश्यकता है।
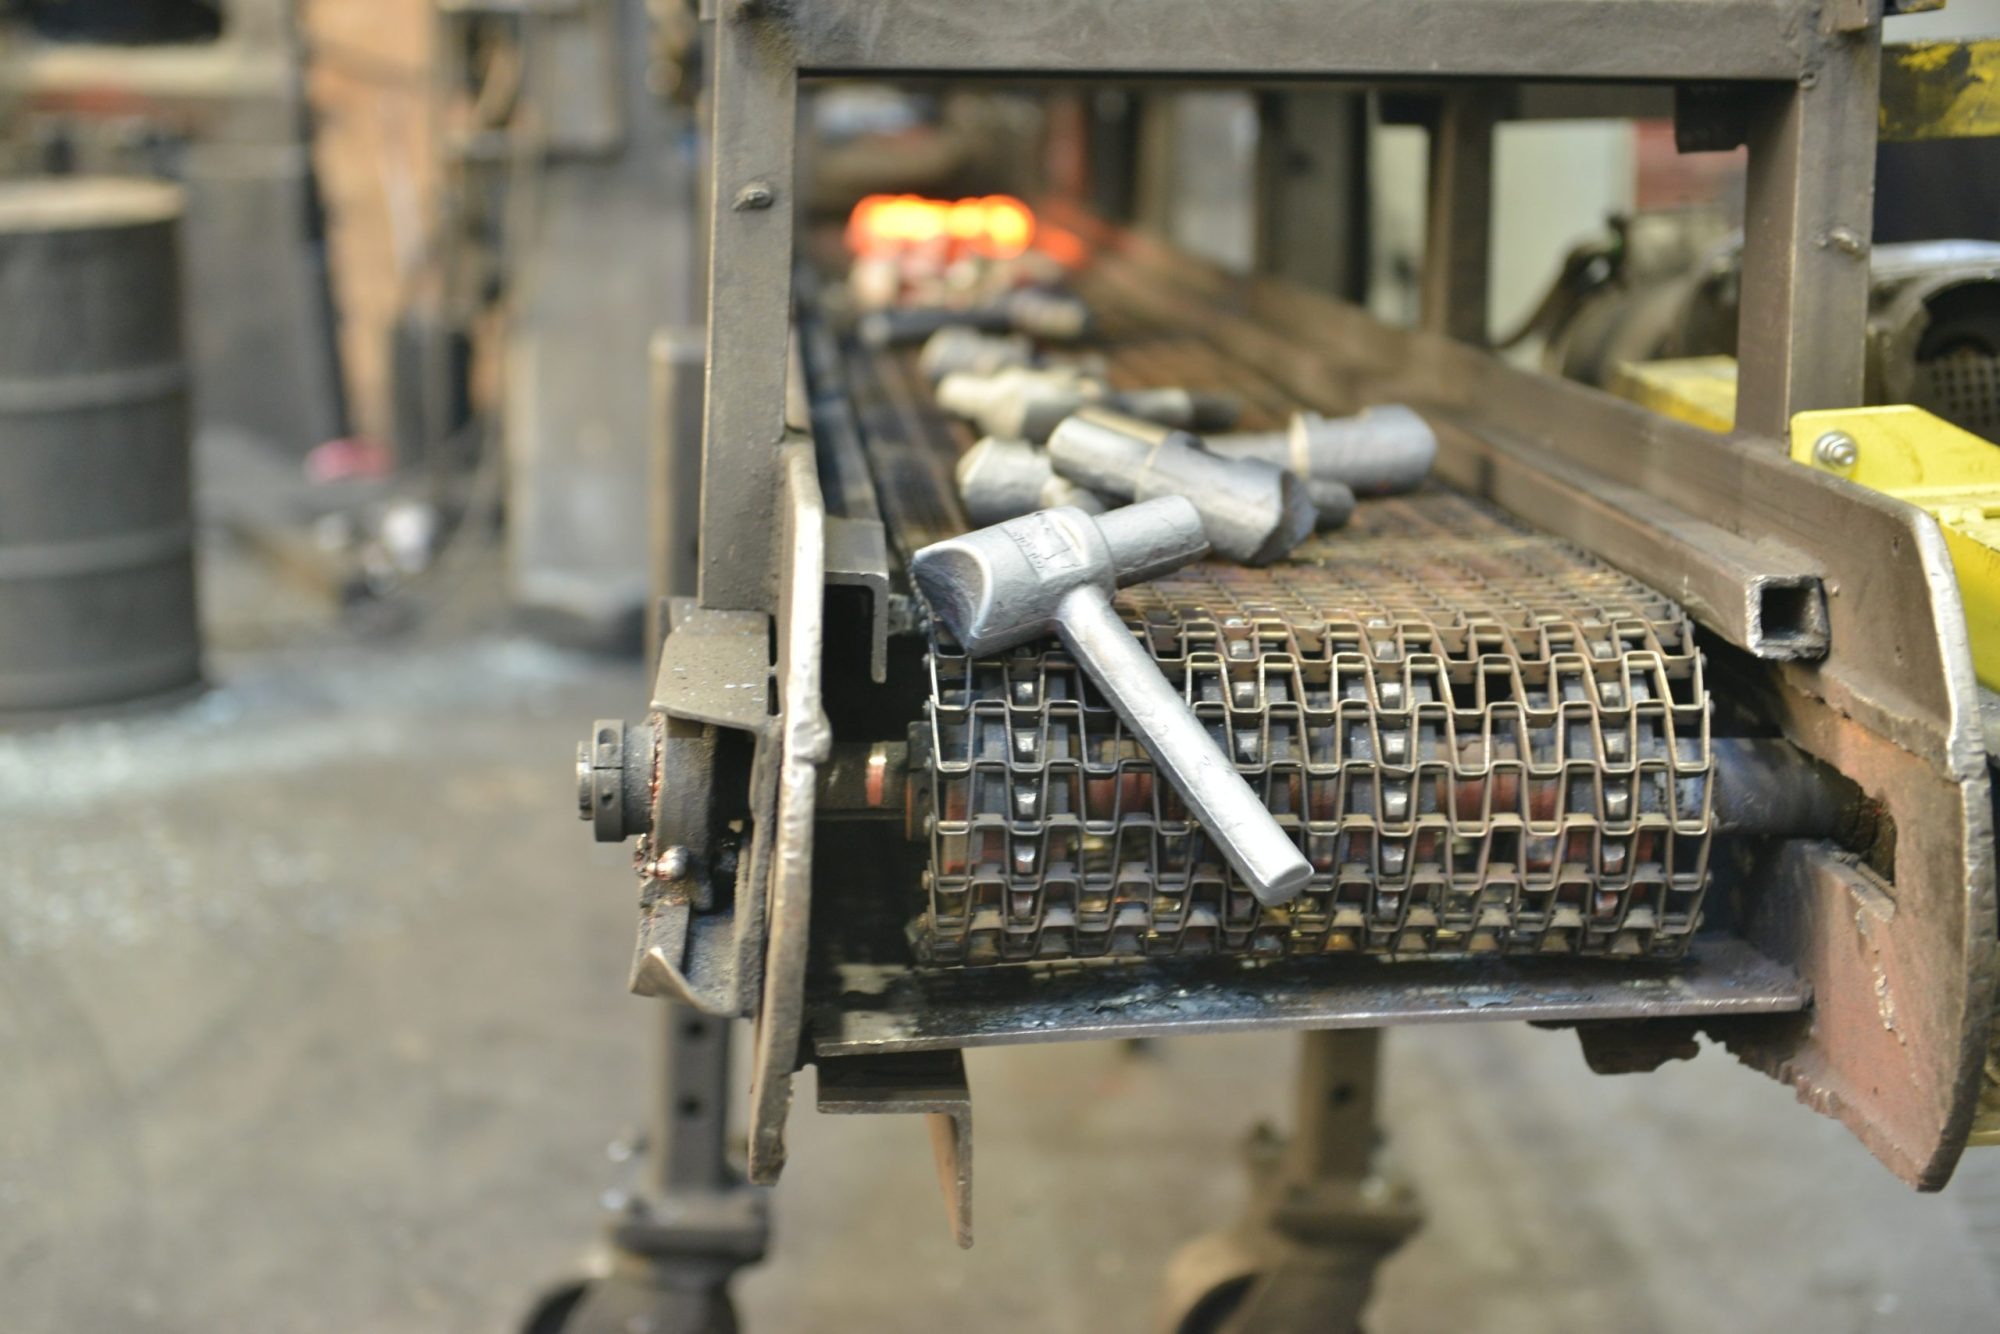
यह बोल्ट के लिए विशेष रूप से महत्वपूर्ण है। सिर, शाफ्ट और समग्र ज्यामिति को इस तरह से बनाया जाना चाहिए जो बाद में थ्रेडिंग और फिनिशिंग का समर्थन कर सके। यदि प्रारंभिक आकार असंगत है, तो सीएनसी मशीनिंग को अलग-अलग टुकड़ों से अलग-अलग मात्रा में सामग्री निकालने की आवश्यकता हो सकती है। इससे अगले ऑपरेशन को स्थिर रखना कठिन हो जाता है।
सामग्री का तापमान एक अन्य कारक है जिसे नजरअंदाज नहीं किया जा सकता है। जब धातु एक उत्पादन से दूसरे उत्पादन में अलग-अलग व्यवहार करती है, तो निर्माण परिणाम बदल सकता है, भले ही टूलींग नहीं बदली हो। अनुभवी ऑपरेटर इन अंतरों पर नज़र रखना सीखते हैं। कभी-कभी उत्पादन शुरू में सामान्य दिखता है, लेकिन मशीन के कुछ समय तक चलने के बाद सामग्री प्रवाह में छोटे बदलाव दिखाई देने लगते हैं। उन बदलावों को जल्दी पकड़ना सैकड़ों तैयार टुकड़ों को बाद में ठीक करने की कोशिश करने से कहीं अधिक आसान है।
बेशक, हर फास्टनर को फोर्जिंग की आवश्यकता नहीं होती है। आकार, आयतन, सामग्री और अनुप्रयोग के आधार पर, कास्टिंग या निवेश कास्टिंग अधिक सार्थक हो सकती है। ये प्रक्रियाएँ तब उपयोगी होती हैं जब किसी घटक में ऐसी ज्यामिति होती है जिसे पारंपरिक निर्माण के माध्यम से बनाना कठिन या अक्षम होगा। उनकी अपनी चुनौतियाँ हैं, विशेष रूप से सामग्री प्रवाह, शीतलन और आयामी स्थिरता के आसपास।
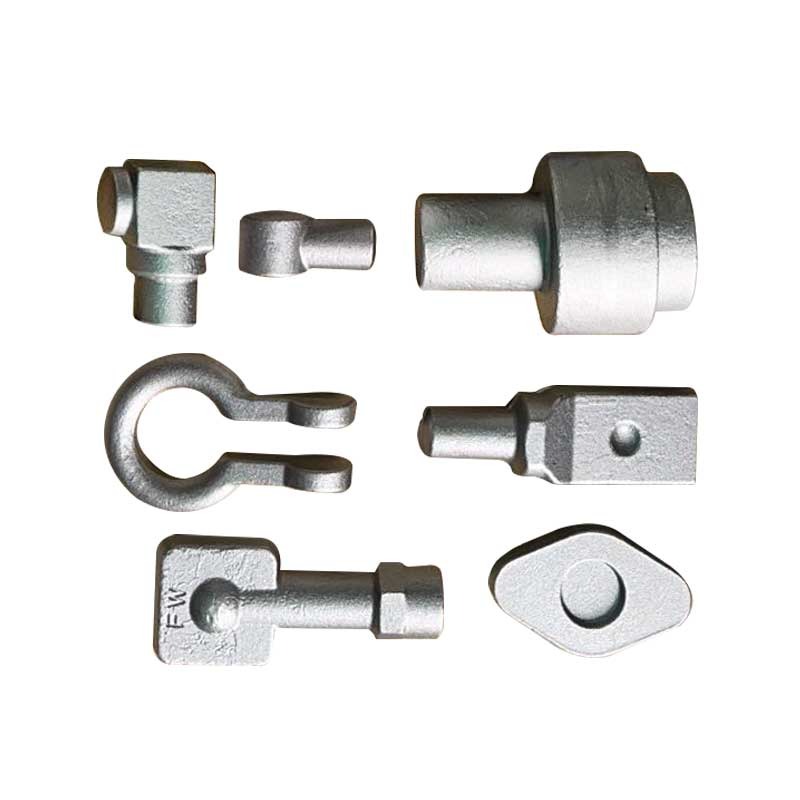
इसलिए विनिर्माण मार्ग एक उत्पाद से दूसरे उत्पाद में बदल सकता है, लेकिन मूल विचार वही रहता है। पहली प्रक्रिया को दूसरी प्रक्रिया को यथोचित स्थिर प्रारंभिक बिंदु देने की आवश्यकता है। यदि उस रिश्ते को नजरअंदाज किया जाता है, तो समस्याएँ धीरे-धीरे कम होने लगती हैं।
एक बार मूल स्वरूप तैयार हो जाने के बाद, घटक को उसके अंतिम आयामों के करीब लाने के लिए मशीनिंग शुरू हो जाती है। यहीं परसीएनसी मशीनिंगविशेष उपयोगी हो जाता है। आधुनिक उपकरण सख्त सहनशीलता को संभाल सकते हैं और उच्च स्तर की सटीकता के साथ जटिल संचालन को दोहरा सकते हैं, लेकिन मशीन अलगाव में काम नहीं कर रही है।
उपकरण की स्थिति मायने रखती है. भौतिक स्थिति मायने रखती है. कटिंग पैरामीटर मायने रखते हैं। यहां तक कि किसी हिस्से को जिस तरह से रखा गया है वह भी परिणाम को प्रभावित कर सकता है।
सीएनसी उत्पादन में एक चीज़ जो भ्रामक हो सकती है वह है एक बहुत अच्छा पहला भाग। यदि पहला भाग पूरी तरह से सामने आता है, तो यह मान लेना आकर्षक होगा कि प्रक्रिया पहले से ही नियंत्रण में है। लेकिन प्रोडक्शन रन अलग है। जैसे-जैसे उपकरण काटना जारी रखता है, धीरे-धीरे घिसाव बढ़ता जाता है। यह तुरंत स्पष्ट नहीं हो सकता. एक सतह थोड़ी खुरदरी हो सकती है, एक आयाम सहनशीलता सीमा की ओर बढ़ सकता है, या धागे से संबंधित माप में बदलाव शुरू हो सकता है।
ये परिवर्तन आमतौर पर धीरे-धीरे होते हैं, यही कारण है कि इन्हें नज़रअंदाज किया जा सकता है।
NINGBO SHENGFA हार्डवेयर में, ध्यान केवल सटीक पार्ट बनाने के लिए मशीन प्राप्त करने पर नहीं है। बड़ी चिंता यह है कि क्या वही सेटअप निरंतर हस्तक्षेप के बिना स्वीकार्य भागों का उत्पादन जारी रख सकता है। कुछ मामलों में, चक्र समय से हर संभव सेकंड को कम करने की कोशिश करने की तुलना में थोड़ा अधिक रूढ़िवादी तरीके से दौड़ना अधिक मायने रखता है।
बड़ी मात्रा में फास्टनरों का उत्पादन करते समय यह दृष्टिकोण विशेष रूप से उपयोगी होता है। हज़ार टुकड़ों में दोहराया गया एक छोटा सा अंतर अब कोई छोटा अंतर नहीं रह गया है।
थ्रेडिंग पर विशेष ध्यान देने की आवश्यकता है क्योंकि यह सीधे प्रभावित करता है कि बोल्ट और नट एक साथ कैसे काम करते हैं। एक धागा एक आयामी आवश्यकता को पूरा कर सकता है और यदि प्रक्रिया स्थिर नहीं है तो भी असेंबली के दौरान अलग महसूस हो सकता है। थ्रेड प्रोफाइल, पिच, सतह की स्थिति और सहनशीलता के बीच संबंध प्रभावित करता है कि हिस्से कितनी आसानी से जुड़ते हैं।
यह एक ऐसी चीज़ है जिसे ग्राहक अक्सर तकनीकी भाषा में वर्णित किए बिना नोटिस करते हैं। वे बस यह कह सकते हैं कि असेंबली के दौरान एक बैच "बेहतर महसूस करता है"। उस प्रकार की प्रतिक्रिया उपयोगी हो सकती है. यह निर्माता को बताता है कि अकेले संख्याएँ तैयार फास्टनर के साथ होने वाली हर चीज़ की व्याख्या नहीं कर सकती हैं।
मशीनिंग को पहले की फोर्जिंग या कास्टिंग प्रक्रिया के परिणाम के साथ भी काम करना पड़ता है। यदि आने वाले रिक्त स्थान असंगत हैं, तो सीएनसी मशीनिंग में कुशलता से काम करने के लिए कम जगह है। मशीन कुछ अंतरों को ठीक कर सकती है, लेकिन यह अपस्ट्रीम में पैदा हुई हर समस्या का समाधान नहीं कर सकती।
यही कारण है कि उत्पादन मार्ग पर समग्र रूप से विचार करने की आवश्यकता है। फोर्जिंग और मशीनिंग को पूरी तरह से अलग-अलग कार्य नहीं माना जाना चाहिए। एक की गुणवत्ता दूसरे की कार्य स्थितियों को प्रभावित करती है।
बनाने और मशीनिंग के बाद, फास्टनर अभी भी शिप करने के लिए तैयार नहीं है। भूतल उपचार अक्सर वह चरण होता है जहां उपस्थिति और सुरक्षा जोड़ी जाती है, लेकिन इसका अंतिम घटक पर व्यावहारिक प्रभाव भी पड़ता है।
बोल्ट और नट्स को प्लेटिंग, कोटिंग या अन्य सतह उपचार की आवश्यकता हो सकती है, यह इस बात पर निर्भर करता है कि उनका उपयोग कहां किया जाएगा। संक्षारण प्रतिरोध एक स्पष्ट चिंता का विषय है, खासकर जब हार्डवेयर नमी या बाहरी परिस्थितियों के संपर्क में आता है। लेकिन सतह घर्षण और असेंबली व्यवहार को भी प्रभावित करती है, इसलिए कोटिंग की मोटाई और स्थिरता को केवल कॉस्मेटिक मुद्दों के रूप में नहीं माना जा सकता है।
उपचार से पहले सतह की स्थिति भी मायने रखती है। यदि मशीनिंग असंगत निशान छोड़ती है या यदि सफाई ठीक से नियंत्रित नहीं की जाती है, तो अंतिम कोटिंग उन अंतरों को दिखा सकती है। एक सतह उपचार प्रक्रिया जादुई रूप से एक अस्थिर मशीनी सतह को पूरी तरह से एक समान सतह में नहीं बदल सकती है।
एल्युमीनियम घटकों की अपनी परिष्करण आवश्यकताएँ होती हैं। उदाहरण के लिए, एनोडाइजिंग एक आकर्षक और टिकाऊ सतह का निर्माण कर सकता है, लेकिन यह बैचों के बीच अंतर को अधिक ध्यान देने योग्य भी बना सकता है। एनोडाइजिंग से पहले एल्यूमीनियम की स्थिति, तैयारी प्रक्रिया और उपचार ही अंतिम स्वरूप को प्रभावित करते हैं।
यह एक कारण है कि अंतिम निरीक्षण को एकमात्र गुणवत्ता जांच बिंदु के रूप में नहीं देखा जाना चाहिए। निरीक्षण महत्वपूर्ण है, लेकिन जब तक कोई समस्या अंतिम चरण तक पहुँचती है, तब तक विनिर्माण का अधिकांश कार्य पूरा हो चुका होता है। यह समझना बेहतर है कि जब उत्पादन अभी भी चल रहा हो तो भिन्नता कहाँ से आ रही है।
NINGBO SHENGFA हार्डवेयर में, अंतिम निरीक्षण संपूर्ण गुणवत्ता प्रणाली के बजाय एक बड़ी प्रक्रिया का हिस्सा है। आयाम, धागे, उपस्थिति और सतह की स्थिति सभी की जांच की जानी चाहिए, लेकिन उन जांचों से मिली जानकारी उत्पादन प्रक्रिया को समझने के लिए भी उपयोगी है।
अच्छे परिणाम को भाग्य नहीं माना जाना चाहिए। यदि कोई बैच विशेष रूप से स्थिर निकलता है, तो यह समझने लायक है कि क्यों। क्या सामग्री अधिक सुसंगत थी? क्या टूलींग अच्छी स्थिति में रही? क्या मशीन सेटिंग्स अपरिवर्तित छोड़ दी गईं? क्या सतही उपचार सुचारू रूप से चला? वे प्रश्न अगले आदेश को अधिक पूर्वानुमानित बनाने में मदद कर सकते हैं।
यह वास्तव में फास्टनर निर्माण में अनुभव का मूल्य है। फ़ैक्टरी धीरे-धीरे सीखती है कि कौन से विवरण देखने लायक हैं और कौन से परिवर्तन अनावश्यक हैं। हर समस्या के लिए जटिल समाधान की आवश्यकता नहीं होती। कभी-कभी सबसे अच्छा सुधार किसी प्रक्रिया को बहुत अधिक इधर-उधर जाने से रोकना होता है।
जाली खाली से लेकर तैयार फास्टनर तक, प्रक्रिया में विविधता के प्रवेश के कई अवसर हैं। अच्छे विनिर्माण का उद्देश्य यह दिखावा करना नहीं है कि विविधता को पूरी तरह समाप्त किया जा सकता है। इसे उस दायरे में रखना है जिससे ग्राहक के काम पर असर न पड़े।
एक तैयार बोल्ट एक बॉक्स में केवल एक छोटी सी जगह ले सकता है। जिस मशीन में इसे स्थापित किया गया है उसकी तुलना में एक नट का वजन लगभग कुछ भी नहीं हो सकता है। फिर भी ये छोटे घटक यह निर्धारित कर सकते हैं कि क्या एक असेंबली सुचारू रूप से फिट होती है, क्या रखरखाव सीधा है, और क्या एक उत्पादन लाइन अनावश्यक रुकावटों के बिना चलती रहती है।
यही कारण है कि फोर्ज्ड ब्लैंक से तैयार फास्टनर तक की यात्रा मायने रखती है। तैयार टुकड़ा साधारण दिख सकता है, लेकिन इसकी विश्वसनीयता ग्राहक के हाथों तक पहुंचने से पहले किए गए सभी सामान्य निर्णयों से आती है।


